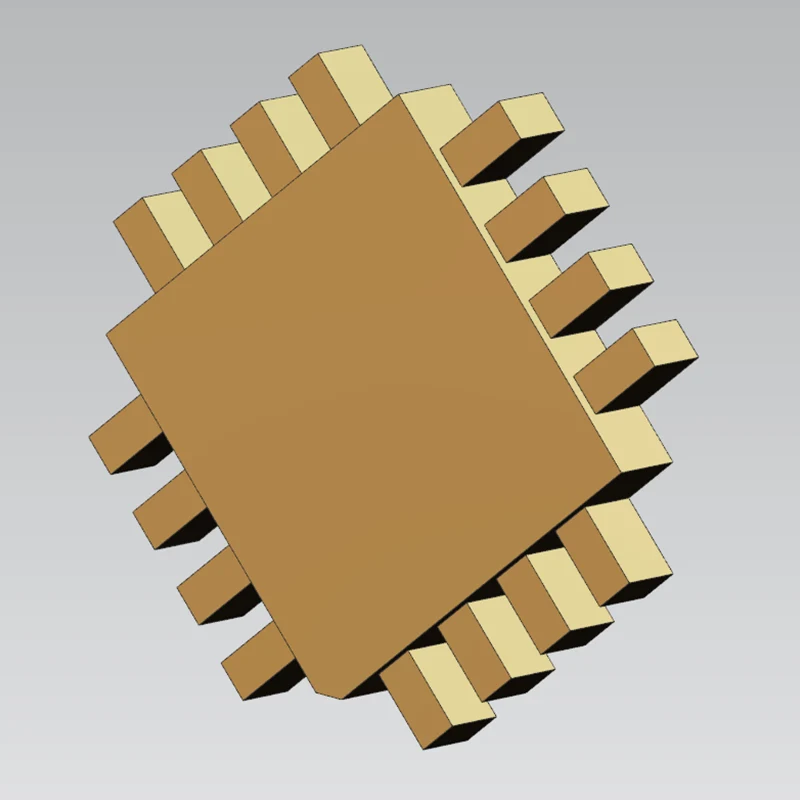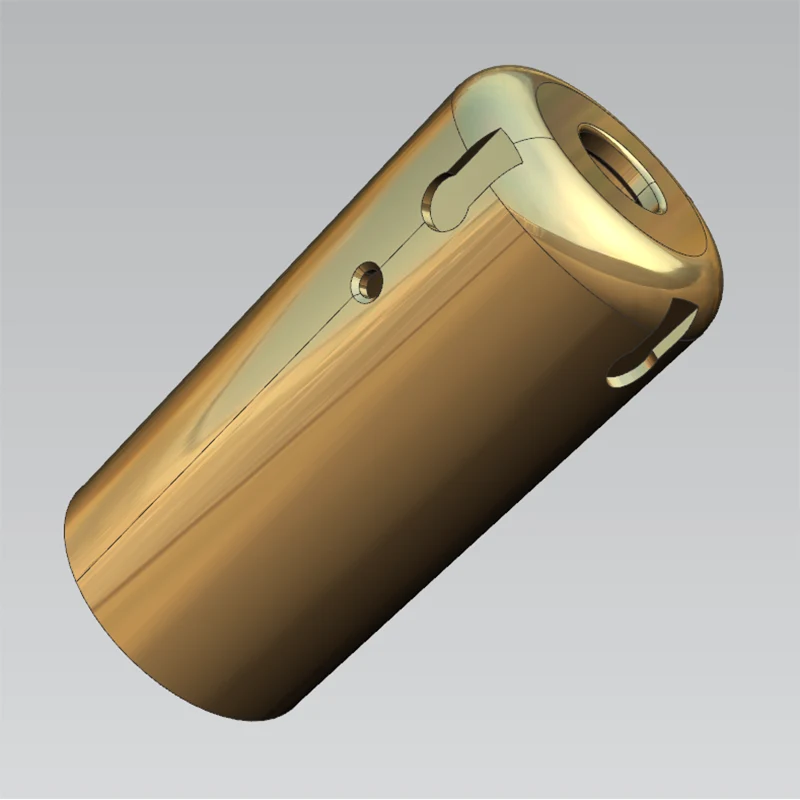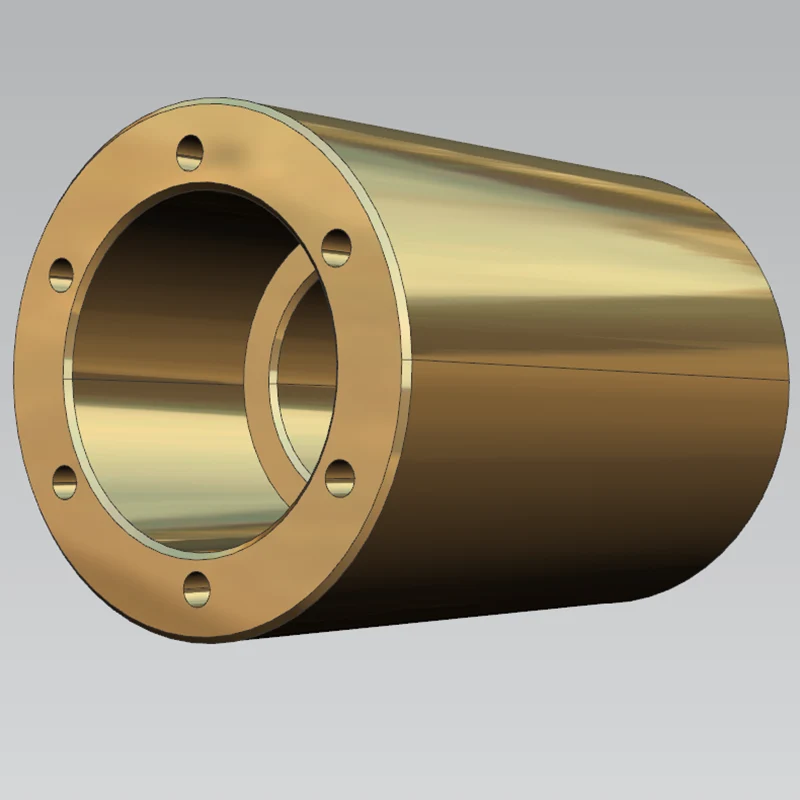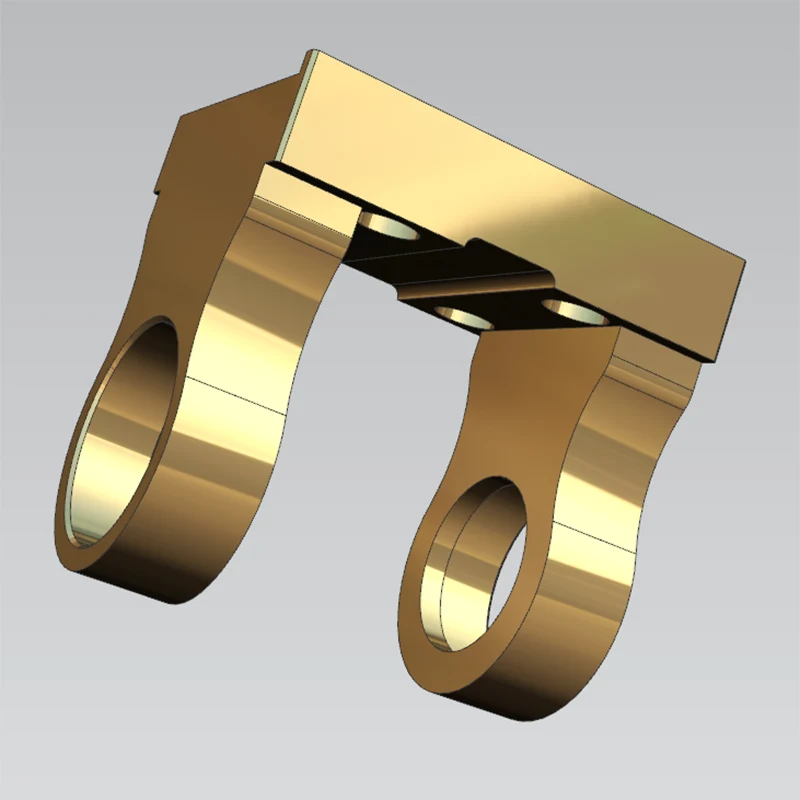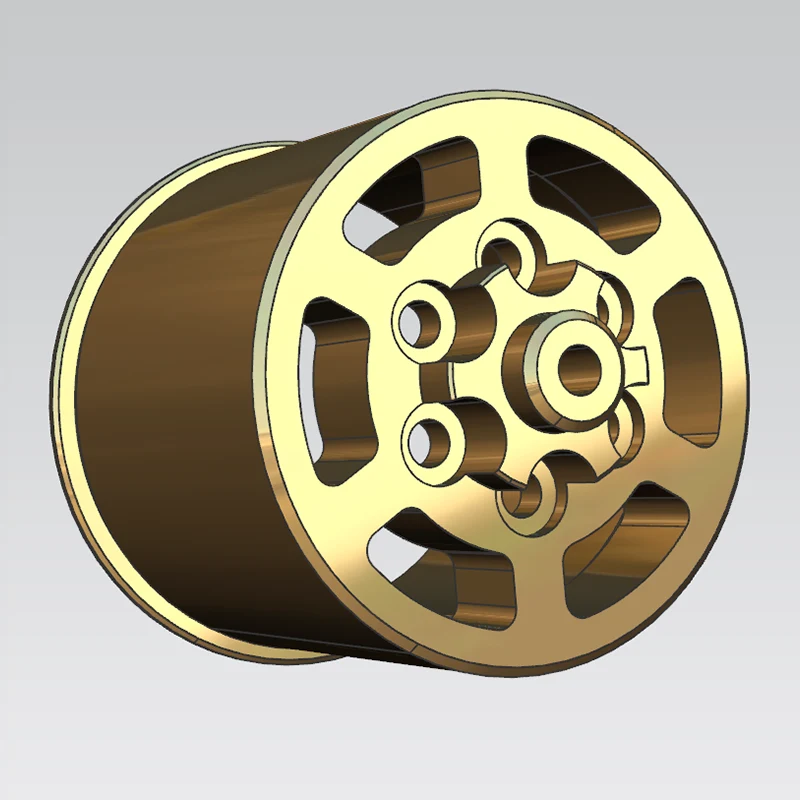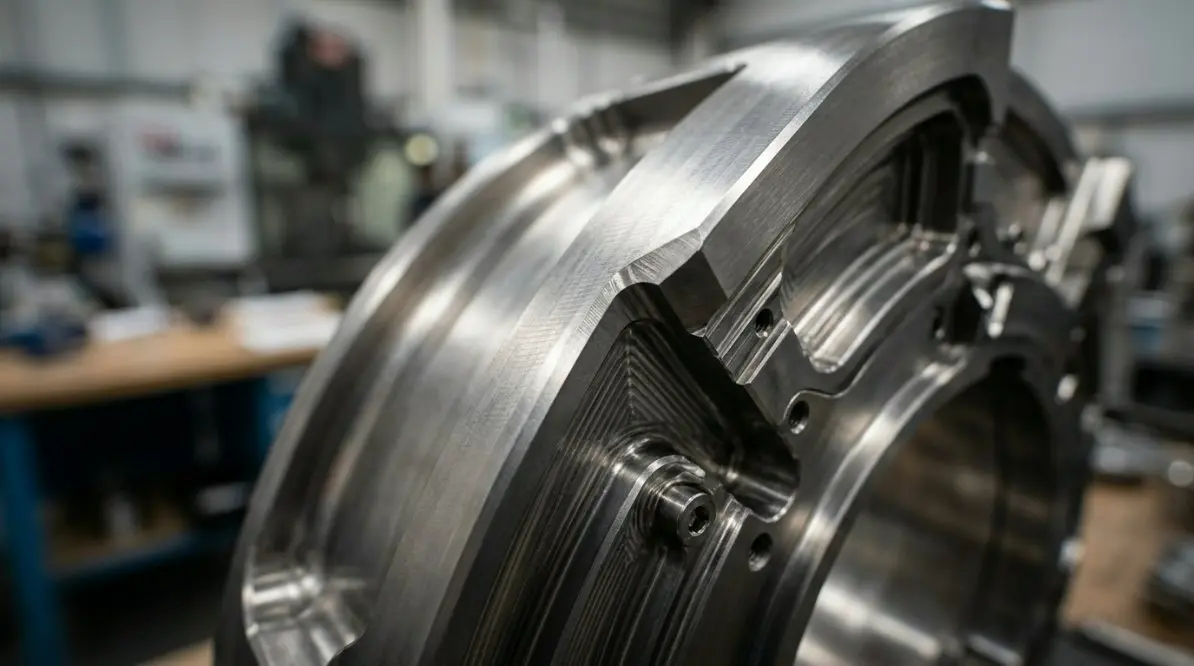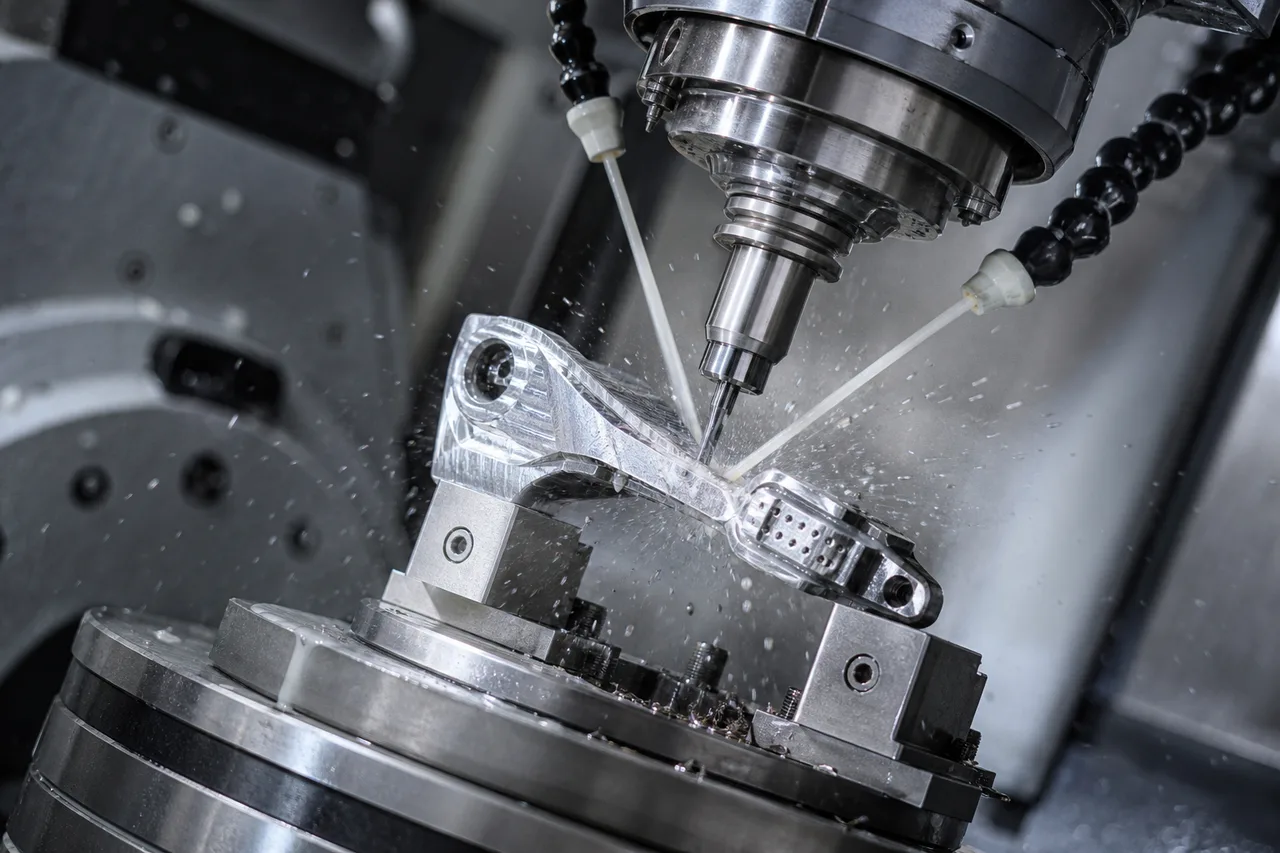
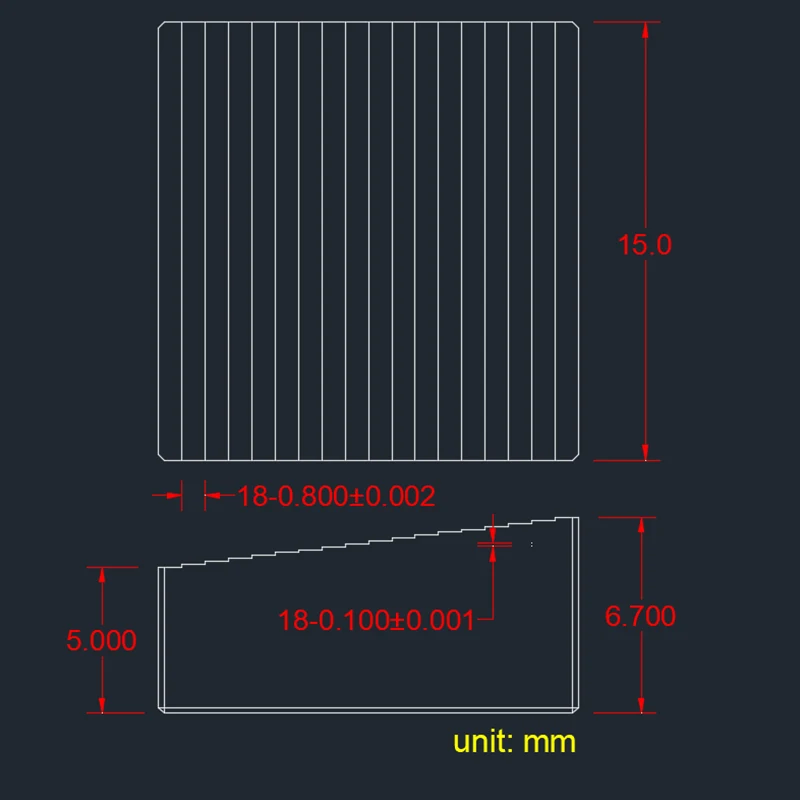
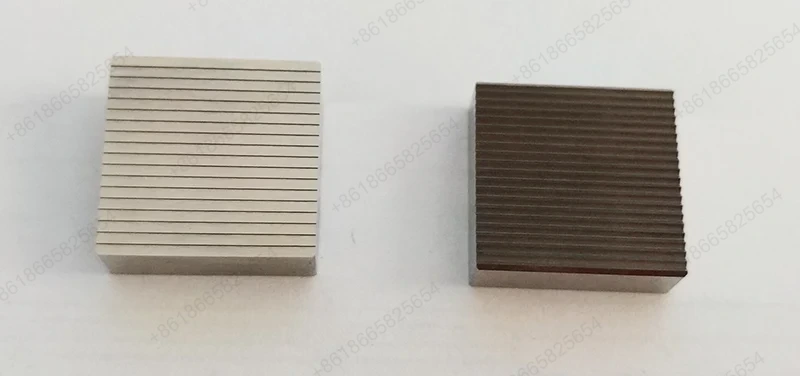
1. Ultra-præcision CNC fræsning: ±0,002 mm bearbejdningsnøjagtighed på komplekse konturer og funktionelle overflader.
2. Præcisionsslibning: ±0,001 mm nøjagtighed, med mikroslibningsdimensionelle nøjagtigheder, der når ±0,0001 mm og overfladeruhed under Ra 0,01μm for finish i optisk kvalitet.
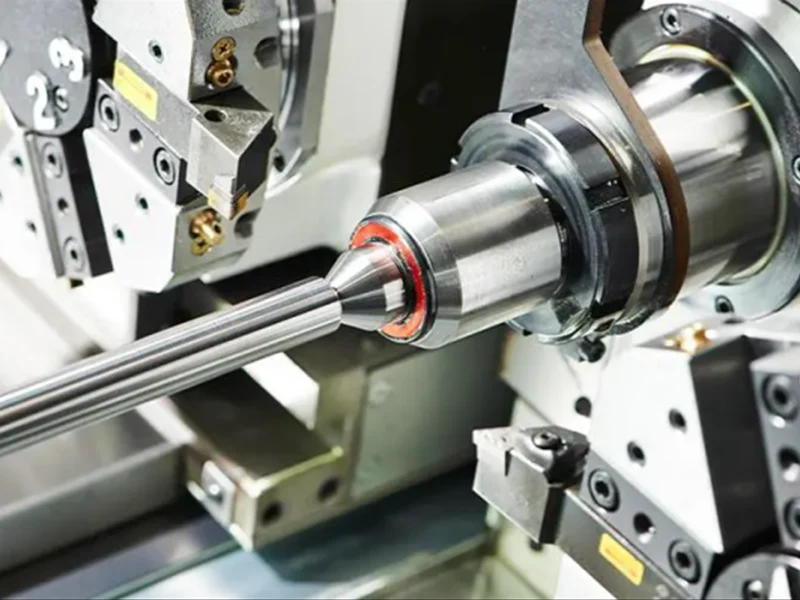
3. Mikrodrejning på drejebænke af schweizisk type: ±0,003 mm, velegnet til aksler med lille diameter og præcisionsforbindelser.
4. Wire EDM og elektrisk udladningsbearbejdning: ±0,002 mm, effektiv på hærdede materialer og indviklede hulrum.
Mange submikronprojekter mislykkes ikke, fordi tolerancen i sig selv er umulig, men fordi delens geometri er for lille eller for indviklet til konventionel montering, værktøj og metrologi. Sanluos kapacitet til komplekse dele er bygget op omkring præcis disse begrænsninger.
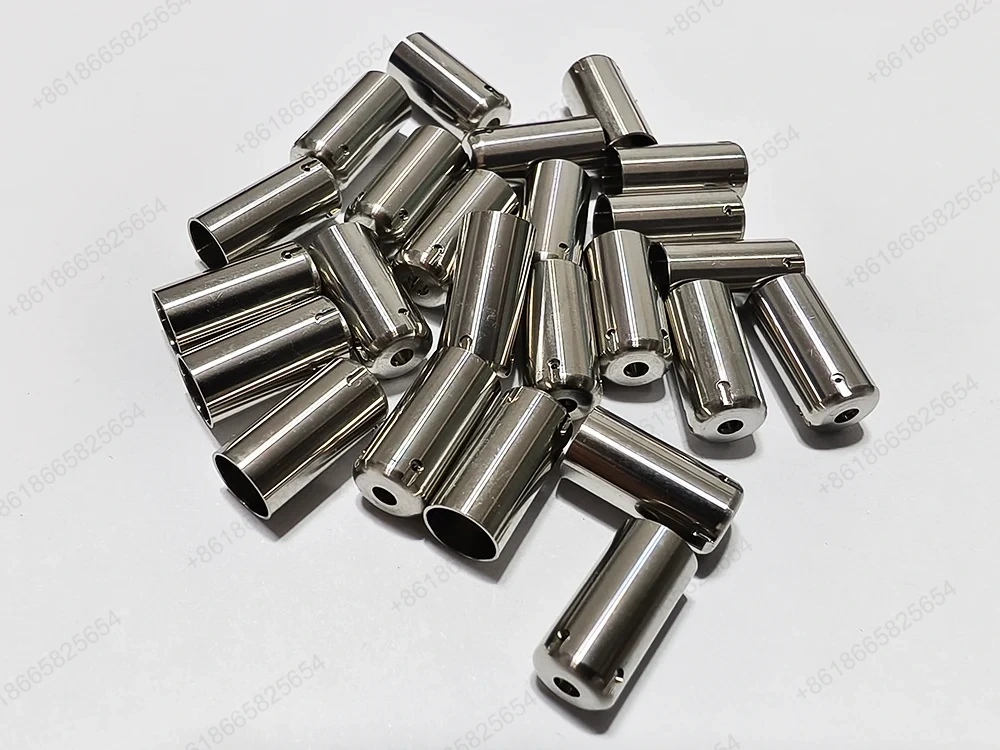
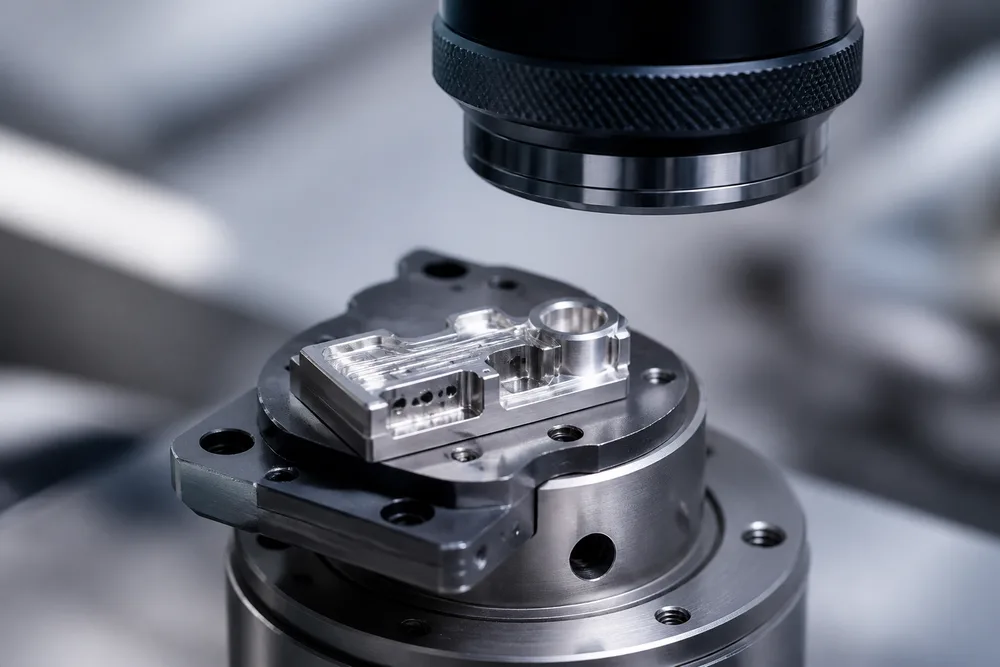
Miniature skala: mindste delstørrelse 0,08 × 0,08 mm; mikrostrukturer ned til 0,005 mm; mikrohuller med en diameter på 0,003 mm; mikrodiameter stænger fra 0,01mm. Disse er ikke kun prototype-præstationer - de er produktionsrelevante dimensioner for medicinske, halvleder- og optiske kommunikationskomponenter.
Deformerbare og svære at holde på dele: proprietær indsigt i materialevalg, varmebehandling og stresshåndtering gør det muligt for Sanluo at bearbejde tyndvæggede, slanke eller på anden måde forvrængningstilbøjelige geometrier uden at miste submikronvinduet. Den 99,8 % kvalifikationsprocent, der rapporteres om arbejde med snæver tolerance, afspejler denne proceskontrol, ikke et enkelt inspektionsresultat.
Submikrons nøjagtighed afhænger af mere end maskinopløsning. Materialets bearbejdelighed, termiske stabilitet og efterbehandlingsrespons bestemmer, om en tolerance på mikronniveau overlever til den endelige inspektion. Sanluo behandler næsten alle tekniske materialer, der er tilgængelige på hjemmemarkedet, og procesruten vælges i overensstemmelse hermed.
|
Materialegruppe |
Eksempler |
Submikron betragtning |
|
Metaller |
Implantat/interventionskvalitet rustfrit stål, titanlegering, højtemperaturlegering, molybdæn, wolfram, aluminiumslegering, kobberlegering, formstål, pulver højhastighedsstål |
Værktøjsslid, restspænding og varmebehandlingsforvrængning skal kontrolleres for at beskytte det endelige tolerancebånd. |
|
Skøre materialer |
Diamant, kvarts, optisk glas, keramik, wolframstål |
Slibe- og EDM-ruter foretrækkes ofte; kantafhugning og mikrorevnekontrol bliver den begrænsende faktor. |
|
Teknisk plast |
PEEK, PEI, PAI, UPE |
Klemkraft og termisk udvidelse kan ændre submikron dimensioner; armaturets design og temperaturstyring er afgørende. |
Integreret overfladebehandling - vakuumvarmebehandling, anodisering, elektrolytisk polering og forskellige belægninger - er tilgængelig, så færdige dele kommer klar til krævende miljøer. Dette betyder noget, fordi præcisionskomponentbearbejdning med submikron-nøjagtighed sjældent er en ubearbejdet bearbejdningsøvelse; downstream processer kan flytte dimensioner, hvis de ikke er planlagt ind i ruten.
Efterspørgslen efter submikron arbejde kommer fra applikationer, hvor en mikron-niveau afvigelse ændrer funktion, sikkerhed eller udbytte. Sanluos produktionserfaring er koncentreret i fire regulerede og teknisk krævende sektorer.
Medicinsk udstyr: Interventionelle ventrikulære hjælpesystempumper, glaukomkirurgiske værktøjer, kunstige hjertekomponenter, vaskulære stentdele og galdestensslibehoveder. I disse komponenter kan overfladefinish og kantkvalitet påvirke hæmokompatibilitet og kirurgiske resultater lige så meget som dimensionstolerance.
Halvlederudstyr: opto-bar maskinbelægningsarmaturer, vakuumarmaturer, diamant silicium wafer slibeknive og elastiske understøtninger. Submikron fladhed og hul-positionsnøjagtighed påvirker direkte belægningens ensartethed og wafer-håndtering repeterbarhed.
Optisk kommunikation: optiske præcisionskomponenter og belægningsrelaterede dele, hvor overfladeruhed i submikronområdet reducerer spredningstab og forbedrer koblingseffektiviteten.
Videnskabelig forskning: universitets- og institutionelle R&D-projekter, der kræver engangs- eller lavvolumendele uden for standardbearbejdningskataloger. Sanluo understøtter minimumsbestillingsmængder på ét styk, hvilket er usædvanligt for en fabrik af denne skala og er særligt relevant for forskergrupper, der itererer design.
På tværs af disse sektorer er den røde tråd, at Precision Components Machining med Submicron Accuracy er specificeret, fordi omkostningerne ved fejl – kliniske, udbytte eller eksperimentelle – er langt højere end prisen på delen.
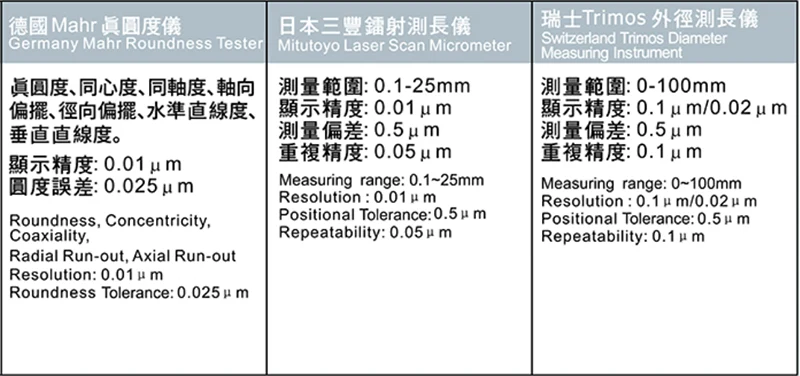
Dimensionel inspektion: koordinatmålemaskiner med 0,002 mm målenøjagtighed for dimensions- og hulafstandstolerance; laserinstrumenter, ultrapræcisionsmikrometre, mikrometre, vernier-kalibre, stikmålere, ringmålere og gevindmålere til diameter- og længdeverifikation.
Geometrisk inspektion: rundhed, fladhed, vinkelrethed, koncentricitet, udløb og positionstolerance verificeres inden for de vinduer, der er angivet på denne side – for eksempel rundhed fra 0,0005 mm til 0,005 mm og positionstolerance fra 0,002 mm til 0,05 mm. Fabrikkens arbejdsstationsnøjagtighedstabel specificerer fladhed ned til 0,0003 mm, parallelitet 0,001 mm, vinkelrethed 0,001 mm, symmetri 0,002 mm og positionstolerance 0,002 mm.
Produktionsrekord: årlig produktion på 200.000 styk på snæver tolerance arbejde, en 99,8% kvalifikationsgrad, og over 1,3 millioner komplekse præcisionsdele leveret. Virksomheden opererer under ISO9001 og ISO14001 kvalitetssystemstandarder med dedikerede procesingeniører, kvalitetsingeniører, designere, programmører og maskinoperatører - mere end 230 medarbejdere i alt.
Maskinens kapacitet sætter loftet på tolerance. Sanluos ultra-præcisionsplatform inkluderer lineær-motordrevet og mikron-niveau fem-akset udstyr, konfigureret til dele, hvor dimensions- og overfladekvalitetskrav er samtidige snarere end sekventielle.
|
Parameterkategori |
Parameter detaljer |
|
Kernepositionering |
Til ultrahøj præcisionsbearbejdning på submikronniveau |
|
Drivsystem |
Alle tre akser anvender dobbelt lineær motordrev |
|
Nøglenøjagtighed |
Gentag positioneringsnøjagtighed op til 0,8 mikron; hulpositionsnøjagtighed mindre end 1 mikron inden for 100 mm rækkevidde |
|
Kerneteknologi |
Integrerer direkte drev, temperaturkontrol, selvudviklet JD60 CNC-system og højpræcisions servo-drevsystem |
|
Kernefordel |
Forpligtet til den effekt, at "overfladen er den funktionelle overflade" |
|
Typisk anvendelse |
snæver tolerance bearbejdning af præcisions optiske forme, halvlederdele og højpræcisions strukturelle dele |
|
Parameterkategori |
Parameter detaljer |
|
Kernepositionering |
Høj dynamisk ydeevne og højpræcisionsbearbejdning af miniaturedele med høj værditilvækst |
|
Nøglenøjagtighed |
Gentag positioneringsnøjagtighed 0,0005 mm, positioneringsnøjagtighed < 0,002 mm |
|
Spindelsystem |
Maksimal spindelhastighed 60.000 rpm |
|
Strukturelle funktioner |
Kompakt struktur, totalvægt 550 kg; tre-lags værktøjsmagasin med 60 værktøjer; behandlingsområde pallesystem rummer 6 nulpunktsarmaturer |
|
Energibesparelse |
Ekstremt lavt energiforbrug (<500W), udstyret med olietågesamler |
|
CNC system |
Tysk Beckhoff-system |
|
Slagtilfælde (X/Y/Z) |
78 / 56 / 50 mm |
|
Typisk anvendelse |
snæver tolerance bearbejdning af miniature tekniske komponenter og små ædelmetaldele |
Et submikronprojekt begynder normalt før den første chip skæres. Sanluos arbejdsgang er designet til at overflade tolerance-, materiale- og inspektionsbegrænsninger på tilbuds- og procesplanlægningsstadiet, hvilket reducerer risikoen for en sen dimensionel afvigelse.
Engineering grænseflade: procesingeniører og kvalitetsingeniører gennemgår tegningen sammen, markerer funktioner, der kræver speciel fastgørelse, inspektion i processen eller en anden bearbejdningsrute. Design, bearbejdning, montering og fejlretning af dele eller værktøj kan udføres internt.
Produktionscyklus: 3–20 dage, afhængig af kompleksitet og materiale. Produktionskapacitetstabellen på denne side viser en række af 1-999.999 styk, med den faktiske cyklus bekræftet ved ordregennemgang.
Emballage: logistikemballage følger kundespecificerede standarder eller interne standarder. Den ydre emballagekarton kan modstå en times vandnedsænkning og vil ikke beskadige delene, når den tabes frit fra en højde på 1 meter - en praktisk beskyttelse for submikrondele, hvis kanter og overflader er sårbare under transport.
For købere, der køber Precision Components Machining med Submicron Accuracy fra Kina, reducerer denne kombination af ingeniørgennemgang, defineret cyklustid og beskyttende emballage de ikke-tekniske risici, som ofte underminerer en ellers dygtig bearbejdningsleverandør.
Først, tolerancekravene er knyttet til navngivne procesruter: CNC fræsning ±0,002 mm, slibning ±0,001 mm, schweizisk drejning ±0,003 mm og EDM ±0,002 mm.
Anden, er konvolutten med komplekse dele angivet i betondimensioner: 0,08 × 0,08 mm mindste delstørrelse, 0,005 mm mikrostrukturer, 0,003 mm mikrohuller og 0,01 mm mikrodiameter stænger.
Tredje, er kvalitetsrekorden kvantificeret: 200.000 stykker årlig produktion, 99,8% kvalifikationsgrad og 1,3 millioner leverede komplekse dele.
Fjerde, omfatter kundebasen Huawei, BYD, Foxconn, Advanced Microelectronics og Mindray Medical – relationer, der pålægger leverandøren revisions- og repeterbarhedskrav.
For et indkøbsteam, der evaluerer Precision Components Machining med Submicron Accuracy, udgør disse fakta et grundlag for leverandørkvalificering, der rækker ud over brochuresprog. De kan kontrolleres i forhold til tegninger, inspektionsrapporter og fabriksdokumentation.
A: Den mindste delstørrelse er 0,08 × 0,08 mm. Mikrostrukturer kan gå ned til 0,005 mm og mikrohuller til 0,003 mm i diameter. Disse dimensioner understøttes af ultrapræcisionsplatforme, herunder lineærmotordrevne bearbejdningscentre og femakset udstyr på mikronniveau.
A: Tråd EDM og elektrisk udladningsbearbejdning bruges almindeligvis til hærdede materialer, der opnår ±0,002 mm nøjagtighed. Præcisionsslibning anvendes også, hvor geometrien tillader det, med ±0,001 mm nøjagtighed og overfladeruhed under Ra 0,01μm ved mikroslibning.
A: Dimensionel inspektion bruger koordinatmålemaskiner med 0,002 mm målenøjagtighed, suppleret med laserinstrumenter, ultrapræcisionsmikrometre, stikmålere, ringmålere og gevindmålere. Geometriske tolerancer såsom rundhed, planhed, vinkelrethed og positionstolerance kontrolleres mod de angivne vinduer.
A: Sanluo behandler implantat-/interventionsgradigt rustfrit stål, titanlegering, højtemperaturlegering, molybdæn, wolfram, aluminiumslegering, kobberlegering, formstål, pulverhøjhastighedsstål og konstruktionsstål; skøre materialer såsom diamant, kvarts, optisk glas, keramik og wolframstål; og ingeniørplast, herunder PEEK, PEI, PAI og UPE.
A: Produktionscyklussen er 3-20 dage, afhængigt af delens kompleksitet, materiale og inspektionskrav. En fast cyklus bekræftes efter teknisk gennemgang af tegnings- og procesruten.
A: Ja. Minimumsordremængder på ét styk understøttes, hvilket er relevant for forskningsprojekter, designiterationer og lavvolumen halvleder- eller medicinsk udstyrsprogrammer. Produktionskapacitetstabellen angiver et interval på 1-999.999 styk.
A: Logistikemballage følger kundespecificerede standarder eller interne standarder. Den ydre karton kan modstå en times vandnedsænkning og beskytter delene mod skader, når de tabes frit fra en højde på 1 meter.
A: Virksomheden opererer under ISO9001 og ISO14001 kvalitetssystemstandarder. Anlægget dækker næsten 8.000 kvadratmeter, beskæftiger over 230 medarbejdere og har været i drift siden 2007.
Adresse
Bygning A1, Yufeng Industrial Park, Guangming District, Shenzhen, Kina
Tlf