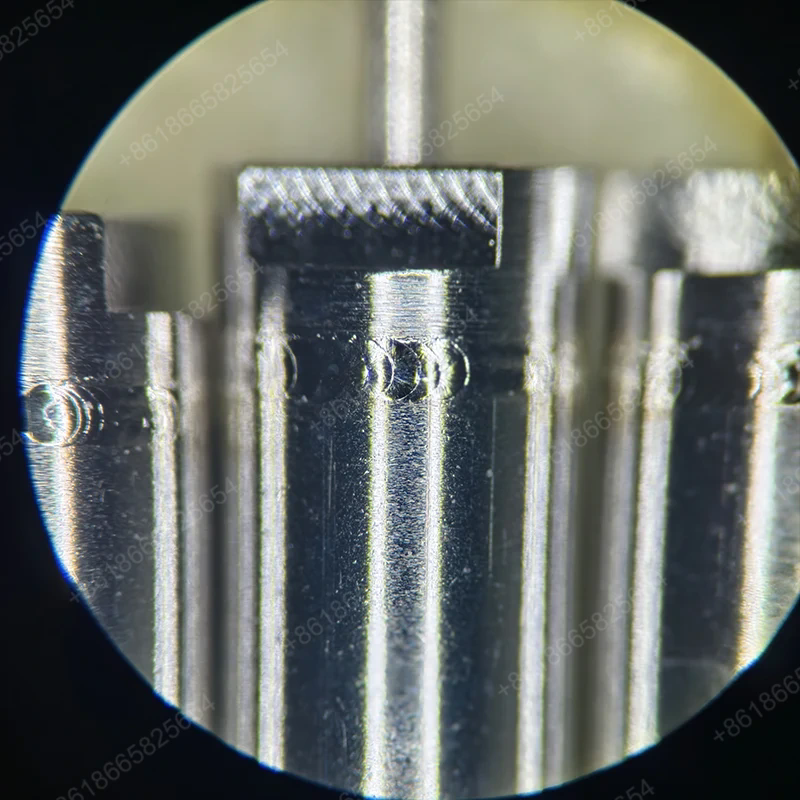
Miniature tekniske komponenter kombinerer ofte små dimensioner med krævende krav til hulposition, overfladefinish, koncentricitet og geometrisk nøjagtighed. En del kan virke simpel eksternt, men kræver stadig omhyggelig kontrol af dens interne funktioner og funktionelle grænseflader. Sanluo Precisions offentliggjorte tekniske information identificerer mikrostrukturer, miniaturekomponenter, mikrodiameterstænger og små huller som specialiserede behandlingsområder.
Ifølge virksomhedens tekniske side omfatter dets muligheder mikrostrukturer så små som 0,005 mm, miniaturedele, der måler 0,08 × 0,08 mm, mikrodiameter stænger så små som 0,01 mm og bittesmå huller så små som 0,003 mm. Disse figurer beskriver specifikke forarbejdningsevner snarere end en garanti for, at hver geometri eller materiale kan fremstilles ved hver anført dimension. Den faktiske gennemførlighed bør vurderes i forhold til komponenttegnings- og bearbejdningsbetingelserne.
Afhængigt af designet kan miniature præcisionsdele indeholde følgende funktioner:
1. Funktioner med lille diameter:Fine aksler, stifter, stænger og andre smalle geometrier, der kræver kontrolleret skæring og stabilt arbejde.
2. Præcisionshuller:Små åbninger og nøjagtigt placerede huller bruges til justering, montering, væskepassage eller komponentsamling.
3. Funktionelle overflader:Kontaktflader, tætningsflader, glidende grænseflader og andre områder, hvor overfladens tilstand påvirker komponentens ydeevne.
4. Komplekse profiler:Konturformede eller flersidede strukturer, der kan kræve forskellige bearbejdningsoperationer for at opnå den specificerede geometri.
Skær tolerancebearbejdning kræver mere end at opnå en måldimension på en enkelt del. Bearbejdningsmetoden, armaturets design, værktøjets tilstand, emnemateriale og inspektionsmetode har alle indflydelse på det endelige resultat. Dimensionstolerancer definerer acceptable størrelsesvariationer, mens geometriske tolerancer styrer karakteristika som rundhed, fladhed, vinkelrethed, koncentricitet og position.
Følgende figurer er taget fra de medfølgende tekniske specifikationer. De bør gennemgås i forhold til kravene til den specifikke komponent, før de bruges som kontraktlige acceptkriterier.
Sanluo præcisions leverede bearbejdningsspecifikationer beskriver følgende dimensions-, pasform-, geometriske og overfladefinish:
1. Dimensionstolerance:Diametertolerance fra IT0-grad ±0,0002 mm til IT1-grad ±0,001 mm; længdetolerance ±0,002–0,015 mm.
2. Tilpasningstolerance:Skaft h2/h3 kvaliteter og hul H2/H3 kvaliteter, med en angivet tolerancezone på ±0,002–0,008 mm.
3. Geometrisk tolerance:Rundhed 0,0005–0,005 mm, fladhed 0,0005–0,015 mm, vinkelrethed 0,001–0,02 mm, koncentricitet 0,002–0,015 mm, udløb 0,002–0,03 mm og positionstolerance 0,002 mm.
4. Overfladeruhed:Ra 0,05–1,6 μm, afhængig af det specificerede bearbejdningsbehov og overfladetilstand.
Disse værdier repræsenterer de medfølgende specifikationsområder. Den gældende tolerance skal bekræftes for hver funktion, fordi tolerancegrader, bilaterale afvigelser og tilpasningssystemer ikke er udskiftelige. For eksempel beskriver et krav om akseldiameter og et krav om hulposition forskellige karakteristika og kræver forskellige inspektionstilgange.
|
dimensionel nøjagtighed |
L (X) |
W(Y) |
H(Z) |
SW |
GD |
|
enhed:±/mm |
0.001 |
0.0005 |
0.0001 |
0.002 |
0.001 |
|
Geometrisk nøjagtighed |
fladhed |
parallelitet |
vinkelret |
symmetri |
Positionstolerance |
|
enhed:±/mm |
0.0003 |
0.001 |
0.001 |
0.002 |
0.002 |
|
produktionskapacitet |
1~999999 stk |
1~999999 stk |
1~999999 stk |
1~999999 stk |
1~999999 stk |
|
produktionscyklus |
3-20 dage |
3-20 dage |
3-20 dage |
3-20 dage |
3-20 dage |
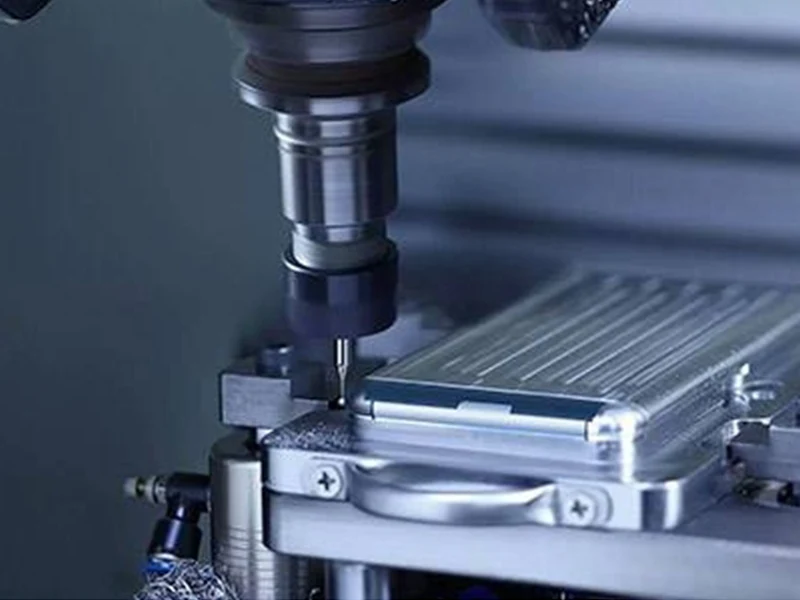
Valget af bearbejdningsproces afhænger af komponentens form, dens dimensioner, materiale, tolerancekrav og påkrævet overfladekvalitet. Forskellige operationer tjener forskellige formål. Drejning er velegnet til rotationsfunktioner, fræsning skaber flade overflader og komplekse profiler, og slibning kan anvendes, hvor der kræves fin dimensionskontrol eller overfladekvalitet. Boring, boring og stikboring imødekommer forskellige krav til hulfremstilling og positionering.
Til snæver tolerancebearbejdning af miniaturetekniske dele hjælper valg af en passende sekvens af operationer med at styre værktøjsadgang, emnestabilitet og forholdet mellem kritiske funktioner. En procesplan bør baseres på den faktiske tegning i stedet for at anvende én bearbejdningsmetode til hver del.
Sanluo præcisions leverede tekniske specifikationer viser følgende bearbejdningsmetoder og tilhørende kapacitetsområder:
1. Præcisionsdrejning:Diameter φ0,05–500 mm, tolerance IT6-grad ±0,003–0,006 mm og rundhed 0,003 mm.
2. Præcisionsfræsning:Fladhed eller flad overfladetolerance ±0,002 mm og hulpositionstolerance ±0,015 mm.
3. Præcisionsslibning:Cylindrisk slibning, indvendig slibning og overfladeslibning, med IT5-gradstolerance ±0,001 mm og rundhed 0,001 mm.
4. Præcisionsboring:Blænde φ10–500 mm, tolerance IT5-grad ±0,002–0,01 mm.
5. Præcisionsboring:Huldiameter φ0,1–50 mm og positionstolerance ±0,02 mm.
6. Jig kedeligt:Hulpositionsnøjagtighed ±0,002 mm til applikationer som præcisionsforme og armaturer.
De anførte figurer er processpecifikke specifikationer, der leveres til denne side. Den endelige kapacitet afhænger af emnets materiale, geometri, maskinopsætning og inspektionsmetode. Den korrekte drift og opnåelige tolerance bør bekræftes under teknisk gennemgang.
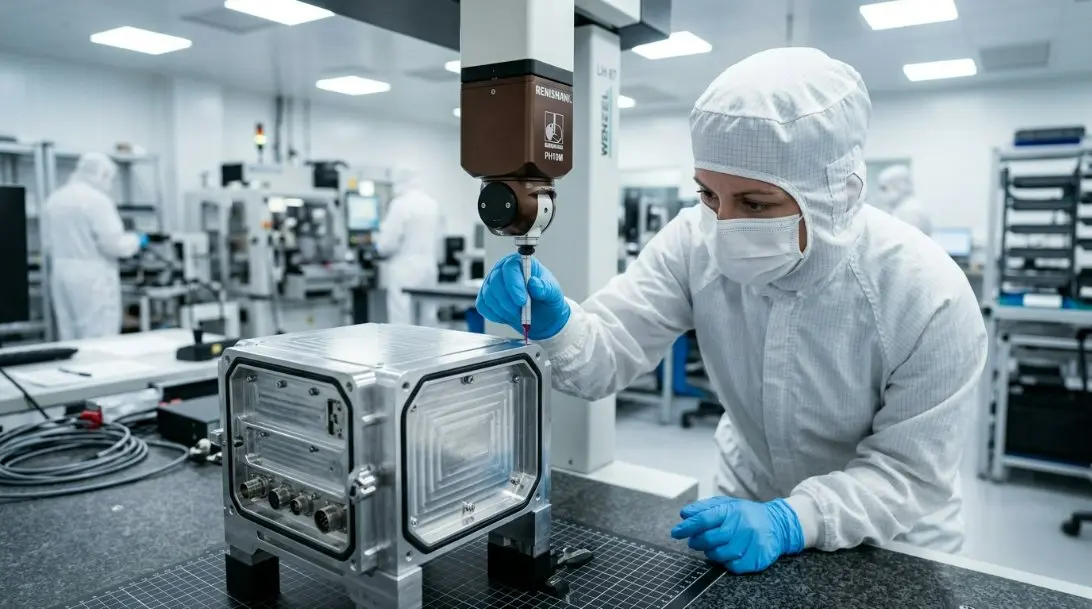
Inspektion er afgørende, når en komponent har små dimensioner eller tæt kontrollerede funktionelle grænseflader. En del kan nå sin nominelle diameter, mens den stadig svigter på grund af en forkert hulposition, for stort udløb, uegnet overfladeruhed eller et misforhold mellem sammenkoblingsfunktioner. Af denne grund bør inspektionsplanen identificere de kritiske dimensioner og den krævede målemetode for hver funktion.
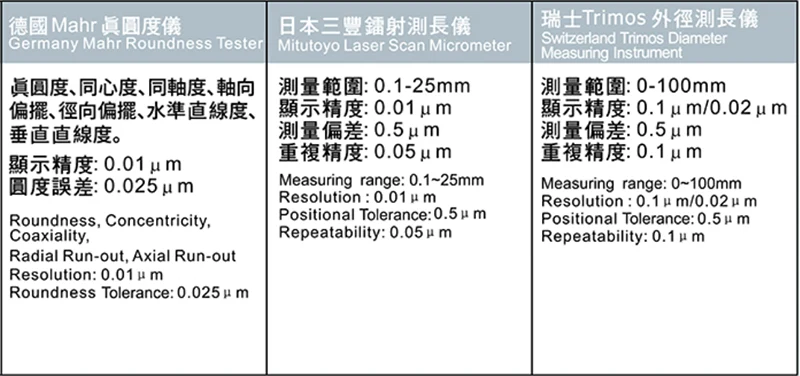
Sanluo præcisions virksomhedsinformation beskriver en række måleudstyr, herunder koordinatmålemaskiner, billedanalysatorer, værktøjsmikroskoper, højeffektmikroskoper, stereoskopiske mikroskoper, projektorer, højdemålere, ruhedsmålere, mikrometre og andre præcisionsmåleinstrumenter. Den tekniske side identificerer også QE, IQC, IPQC og OQC kvalitetspersonale.
De medfølgende produktspecifikationer beskriver følgende inspektionsmetoder og anvendelseseksempler:
1. Dimensionel inspektion:CMM-måling med en angivet nøjagtighed på 0,002 mm for dimensions- og hulafstandskontrol. Laserinstrumenter, ultrapræcisionsmikrometre, mikrometre, vernier-kalibre, stikmålere, ringmålere og gevindmålere er også angivet til kontrol af forskellige funktioner.
2. Præcisionsforme:De medfølgende eksempler inkluderer hulrumsdimensionstolerance ±0,01 mm og tolerance for stansematricespalte ±0,005 mm.
3. Præcisionsarmaturer:Eksempler omfatter lokaliseringsstifthuller ved H7-grad ±0,005 mm og positioneringsnøjagtighed ±0,01 mm.
4. Måleinstrumenter:De medfølgende eksempler inkluderer mikrometer-ambolt-planhed på 0,003 mm og plug-gauge-tolerance på ±0,002 mm.
5. Præcisions transmission:Eksempler omfatter tandhjulsprofilnøjagtighed ved IT6-kvalitet og lejer indvendige og ydre ringe ved IT5-grad ±0,002 mm.
6. Hydrauliske og pneumatiske komponenter:Eksempler omfatter cylinderboring H7 kvalitet ±0,006 mm og spolepasningstolerance ±0,003 mm.
Den originale tekniske tekst siger også, at Sanluo Precision direkte eller indirekte har leveret skræddersyede højpræcisionsbearbejdningstjenester til Bosch, ZF, NSK og andre virksomheder med en årlig produktion på 200.000 styk og en kvalifikationsgrad på 99,8 %. Disse tal og kundereferencer skal bekræftes med virksomheden, før de bruges som aktuelle, uafhængigt verificerede præstationskrav.
Maskinpositioneringsydelse, spindeladfærd, arbejdsholdbarhed og miljøstabilitet påvirker alle produktionen af små præcisionsdele. Sanluo Precisions offentliggjorte virksomhedsoversigt beskriver bearbejdningsudstyr til CNC-fræsning, drejning, slibning, trådskæring, elektrisk afladningsbearbejdning og mikrokomponentproduktion. Dens deledisplay dokumenterer også bearbejdningsmuligheder for metallegeringer og ingeniørplast.
Udstyrsdataene nedenfor er gengivet fra det originale leverede materiale. De præsenteres som udstyrsspecifikationer til teknisk reference; faktisk egnethed skal bekræftes i forhold til den påtænkte komponent og nuværende udstyrskonfiguration.
|
Parameterkategori |
Parameter detaljer |
|
Udstyrsmodel |
JDSGT400 lineær motordrevet 3-akset højhastighedsbearbejdningscenter |
|
Kernepositionering |
Til ultrahøj præcisionsbearbejdning på submikronniveau |
|
Drive System |
Alle tre akser anvender dobbelt lineær motordrev |
|
Nøglenøjagtighed |
Gentag positioneringsnøjagtighed op til 0,8 mikron; hulpositionsnøjagtighed mindre end 1 mikron inden for 100 mm rækkevidde. |
|
Kerneteknologi |
Integrerer direkte drev, temperaturkontrol, selvudviklet JD60 CNC-system præcisionsbearbejdningsfunktioner og højpræcisions servodrivsystem |
|
Kernefordel |
Forpligtet til at opnå den fremragende effekt af "overfladen er den funktionelle overflade" |
|
Typisk anvendelse |
snæver tolerancebearbejdning af præcisionsoptiske forme, halvlederdele, højpræcisions konstruktionsdele og andre produkter med strenge krav til dimensioner og overfladekvalitet |
|
Parameterkategori |
Parameter detaljer |
|
Udstyrsmodel |
Micro5 Micron-niveau Højpræcision 5-akset bearbejdningscenter |
|
Kernepositionering |
Høj dynamisk ydeevne og højpræcisionsbearbejdning af miniaturedele med høj værditilvækst |
|
Nøglenøjagtighed |
Gentag positioneringsnøjagtighed 0,0005 mm, positioneringsnøjagtighed < 0,002 mm |
|
Spindel system |
Maksimal spindelhastighed 60.000 rpm |
|
Strukturelle egenskaber |
Kompakt struktur med totalvægt 550 kg; udstyret med tre-lags værktøjsmagasin med kapacitet på 60 værktøjer; behandlingsområde pallesystem kan indeholde 6 nulpunktsarmaturer |
|
Energibesparelse og miljøbeskyttelse |
Ekstremt lavt energiforbrug (<500W), udstyret med olietågesamler |
|
CNC system |
Tysk Beckhoff-system |
|
Slagtilfælde (X/Y/Z) |
78 / 56 / 50 mm |
|
Typisk anvendelse |
snæver tolerancebearbejdning af miniature tekniske komponenter, små ædelmetaldele mv. |
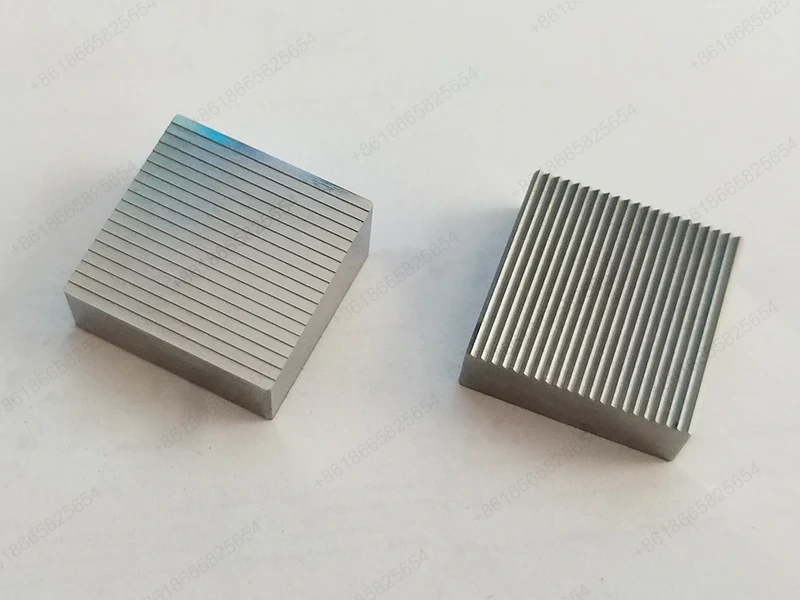
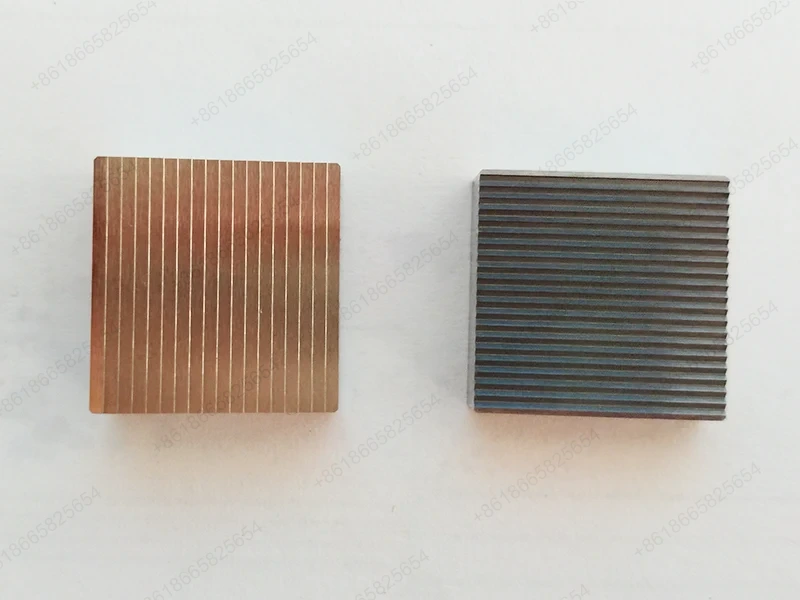
Materialevalg påvirker bearbejdelighed, dimensionsstabilitet, overfladefinish og en komponents egnethed til dets arbejdsmiljø. Sanluo Precisions deledisplay viser varmebehandlede hårde materialer, kulstofstrukturstål, rustfrit stål, aluminium og aluminiumslegeringer, messing, rødt kobber og ingeniørplast blandt de materialer, der håndteres af dets bearbejdningsoperationer.
Det endelige materiale skal vælges i henhold til komponentens mekaniske krav, driftsbetingelser og tegningsspecifikationer. Materialekvalitet, varmebehandling og eventuel efterfølgende overfladebehandling skal bekræftes før produktion.
Sanluo præcisions offentliggjorte tekniske information identificerer flere industrier og komponenttyper, der er relevante for højpræcisionsbearbejdning:
1. Medicinsk udstyr:Virksomhedens tekniske side viser eksempler, herunder komponenter til ventrikulære hjælpesystemer, glaukomkirurgiske værktøjer, kunstige hjerter, vaskulære slibehoveder, vaskulære stents og galdestensslibehoveder.
2. Fremstilling af halvledere:Anvendelser omfatter belægningsrelaterede dele, belægningsarmaturer, vakuumarmaturer og diamantslibeværktøjer af silicium-wafer.
3. Optisk kommunikation:Præcisionskomponenter og understøttende armaturer kan kræve nøjagtigt kontrollerede grænseflader og repeterbar geometri.
4. Videnskabelig forskning og laboratorier:Brugerdefinerede komponenter kan udvikles til specialiserede instrumenter og eksperimentelt udstyr baseret på specifikke tegninger.
5. Industrielle maskiner og automatisering:Aksler, lokaliseringskomponenter, transmissionsdele og andre mekaniske elementer kan kræve kontrollerede dimensioner til montering og drift.
Disse eksempler afspejler anvendelsesområder beskrevet i virksomhedens offentliggjorte information. Egnetheden af en bestemt komponent til en reguleret eller sikkerhedskritisk anvendelse afhænger af dens design, materiale, inspektionskrav og gældende industristandarder.
Skræddersyet bearbejdning begynder med en klar forståelse af komponentens funktionelle krav. En tegning skal identificere kritiske dimensioner, geometriske tolerancer, krav til overfladefinish, materialespecifikationer og eventuelle særlige inspektionsforhold. Disse detaljer gør det muligt at evaluere bearbejdningsprocessen og verifikationsmetoden før produktion.
Sanluo præcision oplyser, at det understøtter udvikling og fremstilling af komplekse og krævende komponenter. Dens tekniske information beskriver også integrationen af komplementære behandlingsressourcer, når et projekt overstiger mulighederne for en enkelt proces eller facilitet.
For at understøtte en effektiv teknisk gennemgang skal du forberede følgende oplysninger, hvor de er tilgængelige:
1. Tekniske tegninger:Giv dimensionerede tegninger eller 3D-filer, der viser komponentens geometri og kritiske funktioner.
2. Materialekrav:Identificer materialekvalitet, hårdhed, varmebehandlingskrav eller andre materialeforhold.
3. Kritiske tolerancer:Marker dimensioner, hulpositioner, pasformer, geometriske tolerancer og krav til overfladefinish, der påvirker funktion eller montering.
4. Mængdekrav:Angiv prototypemængden eller forventet batchvolumen, så fremstillingsmetoden kan evalueres.
5. Inspektionskriterier:Angiv påkrævede målerapporter, inspektionspunkter, målere eller andre acceptkrav.
6. Yderligere behandling:Identificer enhver påkrævet varmebehandling, plettering, polering, passivering eller anden overfladebehandling. Sanluo Precisions tekniske side viser en række understøttende overfladebehandlingsprocesser, afhængigt af projektkrav og tilgængelighed.
At give disse oplysninger hjælper med at etablere et fælles teknisk grundlag for evaluering af fremstillingsevne, tilbudsomfang, produktionsplanlægning og kvalitetsaccept.
EN:En dimensioneret tegning eller 3D-model er det bedste udgangspunkt. Inkluder materialekvalitet, kritiske tolerancer, krav til overfladefinish, mængde og eventuelle krav til inspektion eller efterbehandling. Hvis en funktion har en særlig snæver tolerance, skal du identificere den tydeligt, så bearbejdning og målemetoder kan evalueres sammen.
EN:Virksomhedens tekniske side viser mikrostrukturer så små som 0,005 mm, miniaturedele, der måler 0,08 × 0,08 mm, mikrodiameter stænger så små som 0,01 mm og små huller så små som 0,003 mm. Disse tal refererer til forskellige funktionstyper. De betyder ikke, at enhver kombination af materiale, geometri og tolerance er opnåelig ved disse dimensioner. En tegningsgennemgang er nødvendig for at bestemme gennemførligheden for en specifik del.
EN:Den passende proces afhænger af geometri- og tolerancekravene. Drejning bruges almindeligvis til rotationsfunktioner, fræsning til plane overflader og komplekse profiler, boring til huller, boring til huldimensionering og slibning til visse præcisionsoverflader og diametre. Nogle komponenter kræver en kombination af operationer. Procesrækkefølgen skal vælges i henhold til deltegningen og materialet.
EN:Forskellige egenskaber kræver forskellige målemetoder. Koordinatmålemaskiner kan bruges til dimensionsforhold og geometriske funktioner, mens mikrometre, målere, mikroskoper, billedanalysatorer og ruhedsmålere kan imødekomme specifikke målebehov. Sanluo Precisions offentliggjorte virksomhedsoplysninger viser disse typer inspektionsudstyr. Inspektionsplanen for en bestemt ordre bør specificere de kritiske dimensioner og de påkrævede acceptkriterier.
EN:Sanluo præcisions deledisplay viser kulstofstrukturstål, rustfrit stål, aluminium og aluminiumslegeringer, messing, rødt kobber, varmebehandlede hårde materialer og ingeniørplast. Materialevalg bør afspejle den nødvendige styrke, hårdhed, korrosionsbestandighed, dimensionsstabilitet og driftsmiljø. Bekræft den nøjagtige kvalitet og eventuelle krav til varmebehandling eller overfladebehandling under teknisk gennemgang.
EN:Ja. En komponent kan have brug for drejning for cylindriske funktioner, fræsning til plane overflader, boring eller boring til huller og slibning til udvalgte præcisionsoverflader. Komplekse geometrier kan også kræve yderligere operationer eller specialiserede armaturer. Sanluo Precisions tekniske information beskriver dets brug af flere bearbejdningsteknologier og understøttende behandlingsressourcer til udfordrende komponenter. Den faktiske rute afhænger af tegning, materiale og påkrævede inspektionsresultater.
EN:Bekræft den seneste tegningsrevision, materialekvalitet, kritiske dimensioner, tolerancedefinitioner, overfladekrav, mængde, inspektionsmetode og eventuelle specielle emballage- eller efterbehandlingsbehov. Det er også vigtigt at blive enige om, hvordan accepten fastlægges, og hvilke kontroldokumenter, der skal leveres. Disse detaljer reducerer risikoen for forskelle i fortolkning under fremstilling og slutinspektion.
Succesfuld fremstilling af miniaturekomponenter starter med en klar definition af den nødvendige geometri, materiale, tolerancer og inspektionsbetingelser. Sanluo Precision leverer CNC-bearbejdning og specialiserede præcisionsbearbejdningstjenester til industrielle, medicinske, halvleder-, optiske kommunikations- og forskningsrelaterede applikationer. For snæver tolerancebearbejdning til miniaturetekniske dele, indsend dine tegninger og tekniske krav til en evaluering af de egnede bearbejdningsmetoder, opnåelige tolerancer og inspektionsarrangementer.
Hjemmeside:Sanluo præcision
Kontakt e-mail: sales@sanluocnc.com
Telefon: +86-18665825654
Adresse
Bygning A1, Yufeng Industrial Park, Guangming District, Shenzhen, Kina
Tlf